Søge

Du har en ny HVLP-pistol i hænderne, en kop frisk maling og en overflade, du helst ikke vil male om. Det første pas ser normalt fint ud, men det andet pas kan hurtigt blive til løb, sænkninger og tørre, støvede pletter nær kanterne. Hvis det lyder bekendt, er pistolen i sig selv sjældent problemet.
Her er konklusionen, der er værd at huske: en HVLP-sprøjte giver kun en ren, jævn finish, når tre faktorer arbejder sammen - lufttilførslen, malingens viskositet og den måde, du bevæger pistolen på. Ingen af disse er svære at få ret i sig selv, men at springe over en af dem dukker straks op i belægningen. Denne vejledning forklarer, hvordan du bruger en HVLP-sprøjte fra opsætning til oprydning, med de tryk, afstande, overlapning og vedligeholdelsesvaner, der faktisk betyder noget.
Hvorfor HVLP leverer en renere finish
HVLP står for High Volume, Low Pressure. Pistolen forstøver maling ved at skubbe en stor mængde luft gennem lufthætten ved lavt tryk - omkring 10 psi ved hætten og normalt 25-30 psi ved luftindtaget. Den bløde luftstrøm med høj volumen er grunden til, at HVLP-pistoler afviser langt mindre maling fra overfladen end konventionelle trykluftsprøjtepistoler.
Det mest nyttige mål her er overførselseffektivitet: procentdelen af belægning, der forlader dysen og rent faktisk lander på emnet. Tallene, der almindeligvis er nævnt i EPA- og efterbehandlingsindustriens retningslinjer, sætter konventionelle luftsprøjtepistoler på omkring 30-40 % overførselseffektivitet, mens en korrekt indstillet HVLP-pistol typisk når 65 % eller bedre. For et skab eller et bilpanel betyder denne forskel mindre materiale, der bruges, mindre oversprøjtning og et renere arbejdsområde.
Afvejningen er luftefterspørgsel. HVLP kræver en kontinuerlig mængde luft; hvis kompressoren ikke kan følge med, bliver mønsteret indsnævret, blæseren flimrer, og finishen bliver pletvis. Derfor er lufttilførslen det første, der skal ordnes.
Hvad du skal bruge, før du sprøjter
Gør disse fire elementer klar, før du blander noget materiale. At springe en af dem over er den mest almindelige årsag til, at en første HVLP-session ender med en ny sandning.
- Lufttilførsel. En kompressorforsynet HVLP-pistol forbruger ca. 6–9 CFM ved det anbefalede indgangstryk. Kompressoren skal holde denne effekt kontinuerligt, og den udgående luft skal passere gennem en vand/olie-separator. Turbinebaserede HVLP-systemer har deres egen blæser, som helt fjerner kompressorspørgsmålet.
- Korrekt dyse og nålesæt. Dysestørrelser varierer generelt fra 1,0 mm til 2,5 mm. Et 1,3-1,4 mm sæt passer til bilprimer, basecoat og klarlak; 1,7–2,0 mm håndterer træprimere og materialer med højere viskositet.
- Forberedelse af maling. Si hver belægning gennem et engangsmaskefilter, før det kommer i koppen. To-komponent maling skal blandes grundigt og efterlades i et par minutter til afluftning.
- Et ventileret arbejdsområde. Overspray partikler opbygges hurtigt. Arbejd som minimum i et rum med krydsventilation; en ordentlig sprøjtekabine er bedre til store opgaver.
Hvis du stadig vælger en pistol, skal du kigge efter en væskebane i rustfrit stål for opløsningsmiddelkompatibilitet, en komfortabel aftrækkerrækkevidde og en udskiftelig lufthætte, nål og dysesamling. Disse detaljer bestemmer, hvor let pistolen er at leve med over mange års brug.
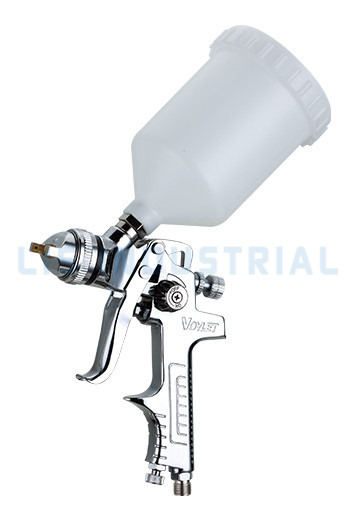
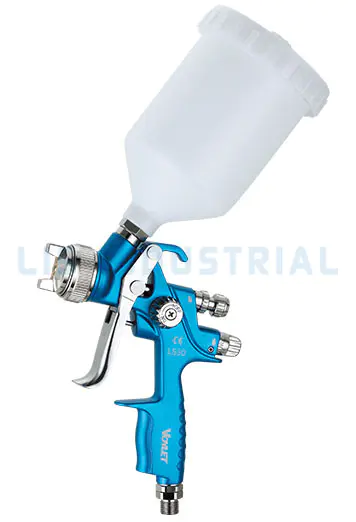 Voylet LS30 pneumatisk HVLP Gravity Feed sprøjtepistol med 20 oz kop Denne HVLP tyngdekrafttilførselssprøjtepistol har en væskebane i rustfrit stål, lufthætte af forkromet messing og justerbare dysestørrelser, hvilket gør den til et praktisk valg til bil-, træværks- og plastbelægningsprojekter. Se produkt →
Opsætning af din HVLP-sprøjte
Når udstyret er på plads, skal du følge disse fire opsætningstrin i rækkefølge. Hvert trin tager mindre end et minut, men den kombinerede effekt på finishen er enorm.
- Tilslut luftledningen og indstil indgangstrykket. For de fleste HVLP-pistoler med tyngdekraft, start ved 25–29 psi ved pistolindløbet. Lufthættetrykket falder derefter på omkring 10 psi. Hvis din pistol er en konverteringstype eller er fodret af en turbine, skal du følge producentens angivne værdier for din HVLP-sprøjtepistol.
- Fyld og si materialet. Hæld malingen gennem et netfilter i koppen. Til vandbårne overfladebehandlinger fortyndes gradvist med vand, sædvanligvis 5-10 %, indtil malingen flyder af en rørestav i et glat, sammenhængende bånd.
- Indstil væske- og blæserkontrollen. Drej ventilatorkontrollen mod uret for at udvide mønsteret; drej væskekontrollen med uret for at reducere malingstrømmen. Begynd med blæseren helt åben, og væskekontrollen flugter med pistolhuset.
- Test på skrotmateriale. Spray en to-sekunders burst på pap og studere mønsteret. Et sundt HVLP-mønster er en symmetrisk oval med fine, jævne dråber. Hvis mønsteret er tungere på den ene kant, er lufthætten snavset, eller væskestrømmen er indstillet for højt.
Diagrammet ovenfor angiver de dele, du vil justere oftest. Væskeknappen styrer malingsvolumen, lufthætten former blæseren, og aftrækkeren bør kun bevæge sig, efter at pistolen allerede kører med en konstant hastighed.
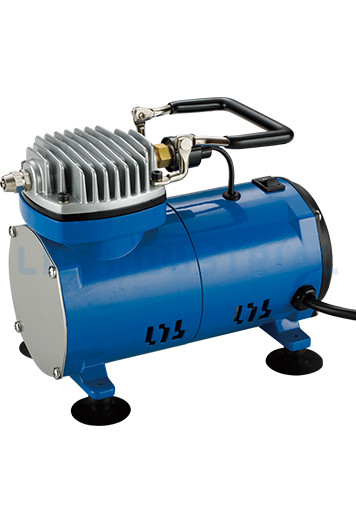 V-505 Portable Airbrush Mini Air Compressor fra Lis Industrial En kompakt oliefri luftkompressor specielt designet til airbrushing, med en 95W motor, 0,65 CFM slagvolumen og 1/4" gasgevindforbindelse, ideel til bærbare maleropgaver. Se produkt →
Sprøjteteknik, der forhindrer defekter
Teknik er, hvor afslutninger vindes eller tabes. Brug disse specifikke tal under dine første sessioner, og du vil straks se forskellen.
- Hold pistolen vinkelret på overfladen. Vipning af pistolen får den ene kant af blæseren til at lægge mere maling ned end den anden, hvilket skaber striber, der først vises efter pelsen blinker.
- Hold pistolen 6-8 tommer (15-20 cm) fra overfladen. Nærmere end 6 tommer producerer kørsler; længere end 8 tommer lader dråber tørre under flugten og skaber en ru, støvet tekstur.
- Udløser kun under bevægelse. Begynd slaget, klem aftrækkeren, bevæg dig hen over overfladen, og slip aftrækkeren lige før du skifter retning. Udløsning i slutningen af et slagtilfælde er hovedårsagen til tunge kanter og sænkninger.
- Overlap hver gang med 50 %. Lad det næste pas dække halvdelen af den forrige blæser. Dette giver en ensartet filmtykkelse og forhindrer tigerstriber og tynde pletter.
Tabellen ovenfor sammenligner to måder at lægge en belægning på. Uden overlap danner filmprofilen toppe og dale; med 50 % overlap flader overfladen ud til en ensartet tykkelse, der hærder jævnt og kræver langt mindre slibning.
En separat guide til, hvordan man holder og betjener en malersprøjtepistol, dækker håndposition og håndledsbevægelse mere detaljeret, hvilket er særligt nyttigt, når du sprøjter lodrette paneler for første gang.
Almindelige HVLP-sprøjteproblemer og rettelser
Selv omhyggelige efterbehandlere ser defekter. Nøglen er at diagnosticere årsagen hurtigt i stedet for at forsøge at kompensere med mere maling eller mere tryk. Denne tabel dækker de problemer, der tegner sig for de fleste mislykkede HVLP-job.
| Defekt | Typisk årsag | Korrigerende handling |
| Løber og synker | Overskydende væskestrøm, pistol holdt for tæt, langsom gennemløbshastighed | Reducer væskestrømmen, øg afstanden, fremskynd slaget |
| Appelsinskal | Malingsviskositet for høj, forstøvningstryk for lavt | Fortynd malingen lidt, øg indløbstrykket med 2-3 psi |
| Tør spray | Pistol holdt for langt, passerer for hurtigt, høj luftstrøm | Flyt tættere på, sæt farten ned, reducer lufthættetrykket |
| Fiskeøjne | Silikone-, olie- eller voksforurening på overfladen | Affedt grundigt, brug et fiskeøje-eliminator-additiv |
| Spyttning eller sputtering | Luft fanget i væskeledningen, løs kop, lavt malingsniveau | Spænd koppen, rens materialelinjen, hold koppen mindst en fjerdedel fuld |
| Ujævnt viftemønster | Tilstoppede lufthættehuller, slidt dyse, lav luftmængde | Rengør lufthætten, udskift slidte dele, kontroller kompressor CFM |
| Ujævnt viftemønster | Tilstoppede lufthættehuller, slidt dyse, lav luftmængde | Rengør lufthætten, udskift slidte dele, kontroller kompressor CFM |
De fleste af disse defekter kommer ned til tre variabler: afstand, hastighed og væskeflow. Skift en ad gangen og test igen på karton, før du vender tilbage til emnet.
Rengøring og vedligeholdelse: Det sidste trin i hvert job
Rengøring er ikke valgfrit. En pistol efterladt med våd maling i endnu en time kan udvikle tørret materiale inde i dysen, som intet opløsningsmiddel vil fjerne helt senere. Den følgende rutine tager fem minutter og beskytter de præcisionsdele, der bestemmer finishkvaliteten.
- Tøm koppen og skyl den med det korrekte opløsningsmiddel umiddelbart efter sprøjtning.
- Fjern lufthætten og læg den i blød i opløsningsmiddel. Rengør aldrig præcisionslufthættehuller med wire eller metalhakker.
- Tør nålen, dysen og væskespidsen af med en blød klud.
- Smør udløserens pivot og nålepakning med en dråbe let olie.
- Opbevar pistolen med væskenålen let løsnet for at lette trykket på pakningspakningen.
Hvis du regelmæssigt skifter mellem primere, farvebelægninger og klare belægninger, giver et færdiglavet sprøjtepistolsæt dig mulighed for at skifte mellem opsætninger uden en fuld strip-down midt i et job.
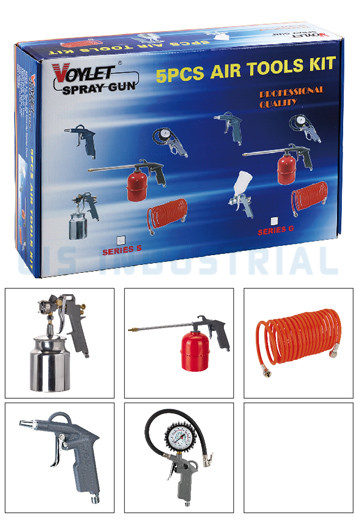 AK1 sprøjtepistolsæt fra Lis Industrial til multi-coating job Dette færdiglavede sprøjtepistolsæt giver en alsidig opsætning til at skifte mellem primere, farvelag og klare lak uden fuld rensning, velegnet til højvolumen lavtryksanvendelser med minimal overspray. Se produkt →
Ofte stillede spørgsmål om HVLP sprøjte
Q1: Hvad står HVLP for?
Høj volumen, lavt tryk. Det er en sprøjtepistol, der bruger en stor mængde luft ved lavt tryk, omkring 10 psi ved lufthætten, til at forstøve maling med minimal overspray og høj overførselseffektivitet.
Q2: Har jeg brug for en speciel kompressor til en HVLP-sprøjtepistol?
Ja. Kompressorforsynede HVLP-pistoler har generelt brug for 6-9 CFM kontinuerlig luftstrøm. Turbinebaserede HVLP-systemer inkluderer deres egen blæser og arbejder uden en værkstedskompressor.
Q3: Hvilket lufttryk skal jeg indstille på en HVLP-sprøjtepistol?
De fleste HVLP-pistoler med tyngdekraft kører ved 25-30 psi ved luftindtaget, hvilket producerer omkring 10 psi ved hætten. Start lavt og øg trykket gradvist, mens du kontrollerer mønsteret.
Q4: Hvorfor spytter min HVLP-sprøjte maling?
Luft i væskeledningen, en løs foderkop eller for lidt maling i koppen kan forårsage spyt. Spænd koppen, rens materialelinjen, og hold koppen mindst en fjerdedel fuld.
Q5: Hvor meget skal jeg tynde latexmaling til en HVLP-sprøjte?
Start med 5-10% vand efter volumen. Viskositeten afhænger af temperatur, fugtighed og mærke. Hvis det er muligt, mål med en viskositetskop og test-spray altid på pap først.
Q6: Hvordan rengør jeg en HVLP-sprøjtepistol efter brug?
Skyl med opløsningsmiddel, gennemblød lufthætten, tør kanylen og dysen af, smør udløserens drejetap, og opbevar med nålen løsnet for at beskytte pakningsforseglingen.